Cuando se trata de abastecerse de ácido fosfórico para aplicaciones industriales, la elección suele depender de la concentración. En concreto, el debate entre el ácido fosfórico al 85 % y al 75 % es habitual entre muchos compradores y responsables de producción. Aunque ambas son formas altamente eficaces de este versátil producto químico, sus diferencias, aunque sutiles, pueden influir considerablemente en aspectos que van desde la manipulación y el almacenamiento hasta la eficiencia de la aplicación y los costos.
Esta guía le ayudará a comprender las diferencias fundamentales entre estas dos concentraciones tan utilizadas. Analizaremos sus propiedades físicas, usos habituales y las implicaciones prácticas para sus operaciones. Comprender estos matices es fundamental para tomar una decisión informada que optimice sus procesos y garantice una buena relación costo-eficacia. Veamos cuál de estas concentraciones se adapta mejor a sus necesidades.
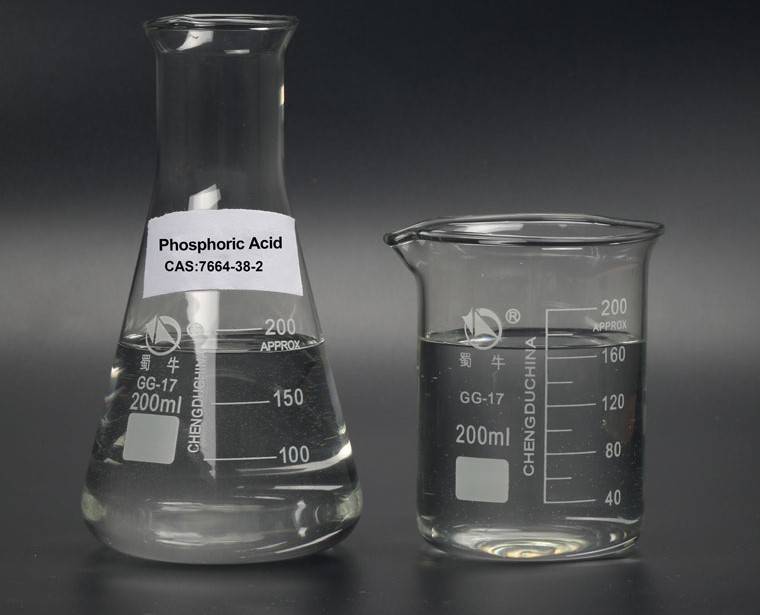
Elegir la concentración adecuada de ácido fosfórico es fundamental para optimizar los procesos industriales.
Comprender las diferencias fundamentales: 85 % vs. 75 %
En esencia, el ácido fosfórico (H₃PO₄) es el mismo compuesto químico, independientemente de su concentración. El porcentaje simplemente indica la cantidad de H₃PO₄ puro disuelto en agua. Sin embargo, esta diferencia en el contenido de agua genera distintos comportamientos físicos y químicos que son importantes para los usuarios industriales.
Cuanto mayor es la concentración, mayor es la cantidad de ingrediente activo que se obtiene por unidad de volumen, lo que puede parecer una ventaja evidente. Sin embargo, esto también implica ciertas contrapartidas, especialmente en lo que respecta a las características de manipulación y los puntos de congelación. Analicemos las principales diferencias.
Propiedades físicas: un análisis más detallado
Las diferencias más significativas entre el ácido fosfórico al 85 % y al 75 % se encuentran en sus propiedades físicas, que influyen directamente en su facilidad de uso en diversos entornos industriales.
- Punto de congelación:
Esta es quizás la diferencia más importante. El ácido fosfórico al 85 % tiene un punto de congelación relativamente alto, de aproximadamente 21 °C (70 °F). Esto significa que puede cristalizar o congelarse a temperaturas ambiente habituales, especialmente en climas fríos o en instalaciones de almacenamiento sin calefacción. En cambio, el ácido fosfórico al 75 % tiene un punto de congelación mucho más bajo, de aproximadamente -17,5 °C (0,5 °F), lo que lo hace mucho más estable en condiciones climáticas frías.
- Viscosidad:
El ácido fosfórico al 85 % es notablemente más viscoso y suele describirse como similar a un jarabe. Esta mayor viscosidad puede dificultar el bombeo, la dosificación y la mezcla, y puede requerir equipos especializados o sistemas de calentamiento. El ácido fosfórico al 75 % tiene una viscosidad menor, fluye con mayor facilidad y simplifica su manipulación.
- Densidad:
Como es de esperar, el ácido fosfórico al 85 % es más denso que su equivalente al 75 %, lo que significa que contiene una mayor cantidad de H₃PO₄ activo por unidad de volumen.
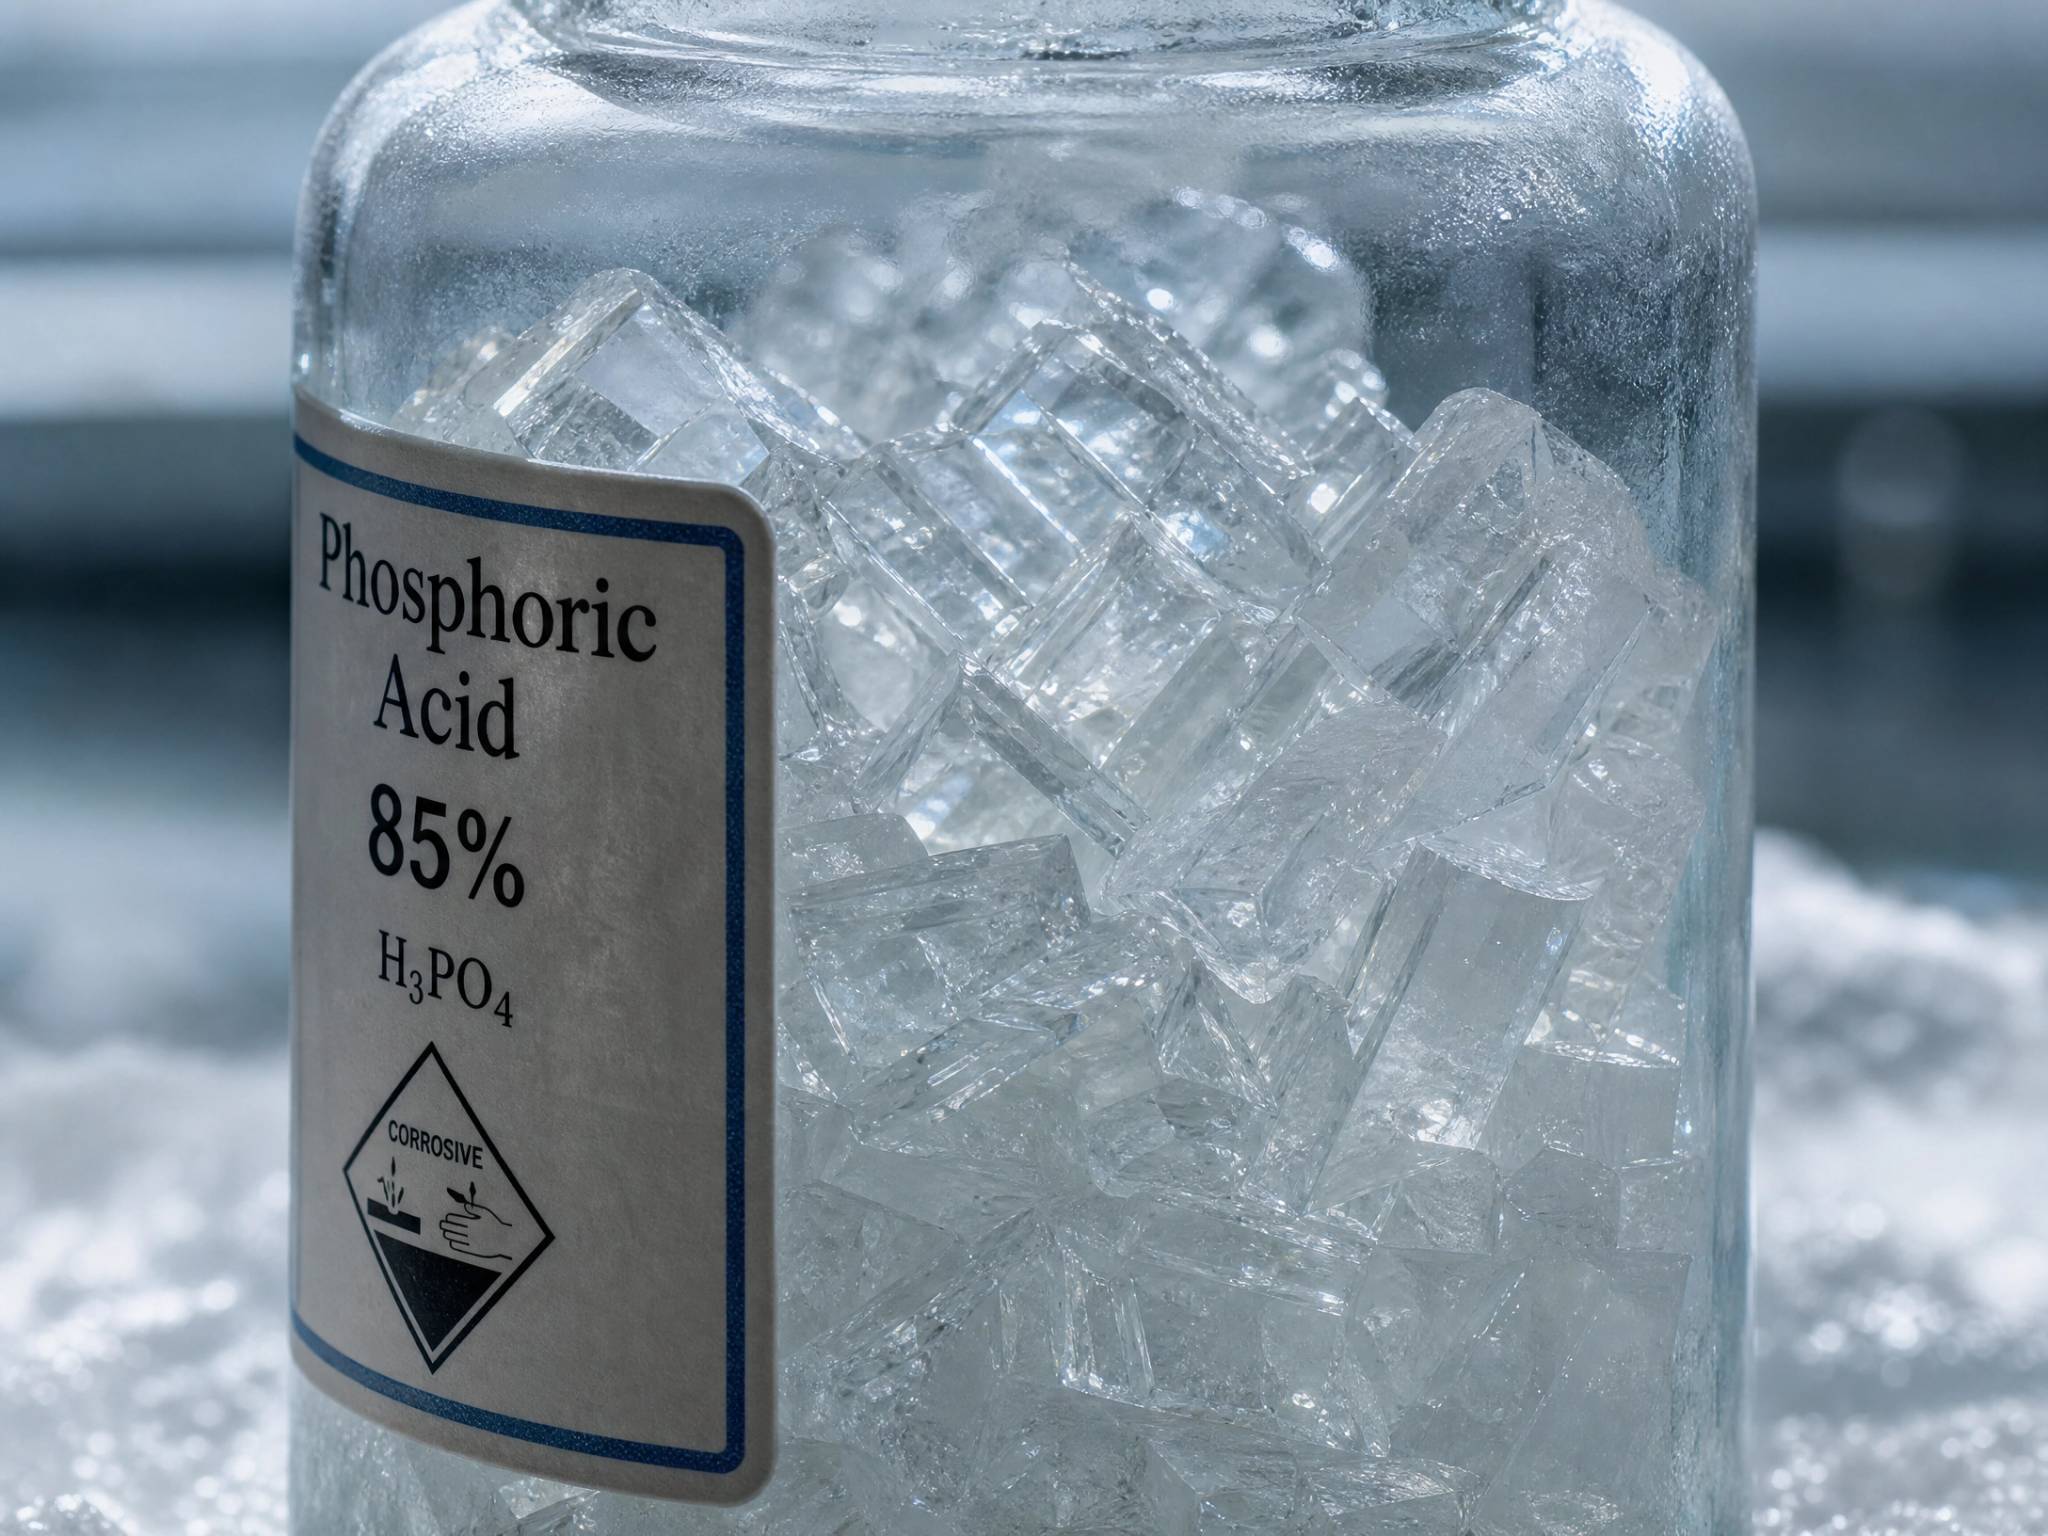
El mayor punto de congelación del ácido fosfórico al 85 % requiere un control cuidadoso de la temperatura durante el almacenamiento y el transporte.
Aplicaciones y adecuación: adaptar la concentración a las necesidades
La elección entre ácido fosfórico al 85 % y al 75 % suele depender de la aplicación específica y del entorno operativo. Cada concentración tiene su propio ámbito de aplicación en el que ofrece un rendimiento óptimo.
Cuándo elegir ácido fosfórico al 85 %
El ácido fosfórico al 85 % suele considerarse el estándar de la industria para aplicaciones en las que se desea una concentración máxima y un contenido mínimo de agua. Se utiliza especialmente en:
- Industria de alimentos y bebidas: Como aditivo alimentario (E338), su alta pureza y concentración lo hacen ideal para su uso como acidulante en refrescos, mermeladas y alimentos procesados, donde la dilución podría afectar la formulación del producto.
- Tratamiento de metales: En procesos como la eliminación de óxido y la fosfatación, la mayor concentración proporciona una reacción más potente y permite formar recubrimientos protectores sobre las superficies metálicas de manera más eficiente.
- Fabricación de productos químicos: Como reactivo o catalizador en diversos procesos de síntesis química en los que es necesario controlar estrictamente el contenido de agua.
El ácido fosfórico de alta pureza es esencial para el control de calidad en la fabricación de alimentos y bebidas.
Cuándo elegir ácido fosfórico al 75 %
El ácido fosfórico al 75 % ofrece ventajas en situaciones en las que son beneficiosos una manipulación más sencilla, un punto de congelación más bajo y una corrosividad ligeramente menor. Es una opción adecuada para:
- Limpieza industrial y desincrustación: Su acidez eficaz lo hace excelente para eliminar depósitos minerales y óxido en diversas aplicaciones de limpieza industrial, a menudo sin necesidad de calentamiento.
- Tratamiento de agua: Se utiliza para ajustar el pH y controlar la formación de incrustaciones en sistemas industriales de agua, donde su menor viscosidad permite una dosificación y mezcla más sencillas.
- Aplicaciones agrícolas: En algunos entornos agrícolas, como la limpieza de líneas de riego por goteo, la concentración del 75 % puede resultar más práctica debido a sus características de manipulación y estabilidad a diferentes temperaturas.
- Climas fríos: Para operaciones en regiones con temperaturas constantemente bajas, el ácido fosfórico al 75 % es la opción preferida para evitar problemas de cristalización y los costos asociados al almacenamiento o transporte con calefacción.
¿Necesita ayuda para abastecerse de ácido fosfórico a granel en 2026?
Obtenga gratis una ficha de especificaciones del ácido fosfórico (grado alimentario e industrial).
Contáctenos por WhatsApp para una consulta gratuita
Consideraciones prácticas para compradores industriales
Seleccionar la concentración adecuada de ácido fosfórico implica mucho más que simplemente observar el porcentaje. Los compradores industriales deben evaluar varios factores prácticos para asegurarse de elegir la opción más económica y eficiente para su proceso de producción.
| Factor | Ácido fosfórico al 85 % | Ácido fosfórico al 75 % | Consideración clave para los compradores |
| Punto de congelación | ~21 °C (70 °F) | ~-17,5 °C (0,5 °F) | Almacenamiento y transporte: ¿Su instalación dispone de almacenamiento con calefacción? ¿Su cadena de suministro está expuesta a bajas temperaturas? |
| Viscosidad | Alta (similar a un jarabe) | Menor (más fluido) | Bombeo y dosificación: ¿Sus equipos actuales pueden manejar una viscosidad elevada? ¿Su proceso requiere un flujo preciso y sencillo? |
| Contenido de H₃PO₄ activo | Mayor por unidad de volumen | Menor por unidad de volumen | Relación costo-eficacia: ¿La mayor concentración compensa las posibles dificultades de manipulación? ¿Reduce los costos totales de transporte? |
| Corrosividad | Ligeramente mayor | Ligeramente menor | Compatibilidad de materiales: Asegúrese de que sus equipos y EPP sean adecuados para la concentración elegida. |
| Necesidades de dilución | Puede requerir una mayor dilución para determinadas aplicaciones | Puede requerir una menor dilución o utilizarse directamente | Integración en el proceso: ¿Cuánta agua puede admitir su proceso? |
La menor viscosidad del ácido fosfórico al 75 % puede simplificar el bombeo y la dosificación en los procesos industriales.
Desafíos logísticos y de almacenamiento
El punto de congelación del ácido fosfórico al 85 % supone un desafío logístico importante. Si cristaliza, puede resultar difícil y llevar tiempo devolverlo a su estado líquido, lo que podría retrasar la producción. Esto suele requerir tanques calefactados especializados, transporte aislado y una gestión cuidadosa del inventario, especialmente durante los meses más fríos. Para nuestro ácido fosfórico de grado industrial, nos aseguramos de proporcionar las pautas adecuadas de manipulación.
Por otro lado, el ácido fosfórico al 75 % ofrece una flexibilidad mucho mayor para el almacenamiento y el transporte gracias a su bajo punto de congelación. Esto puede traducirse en menores costos de infraestructura y menos dificultades operativas, especialmente para empresas que trabajan en diferentes condiciones climáticas.
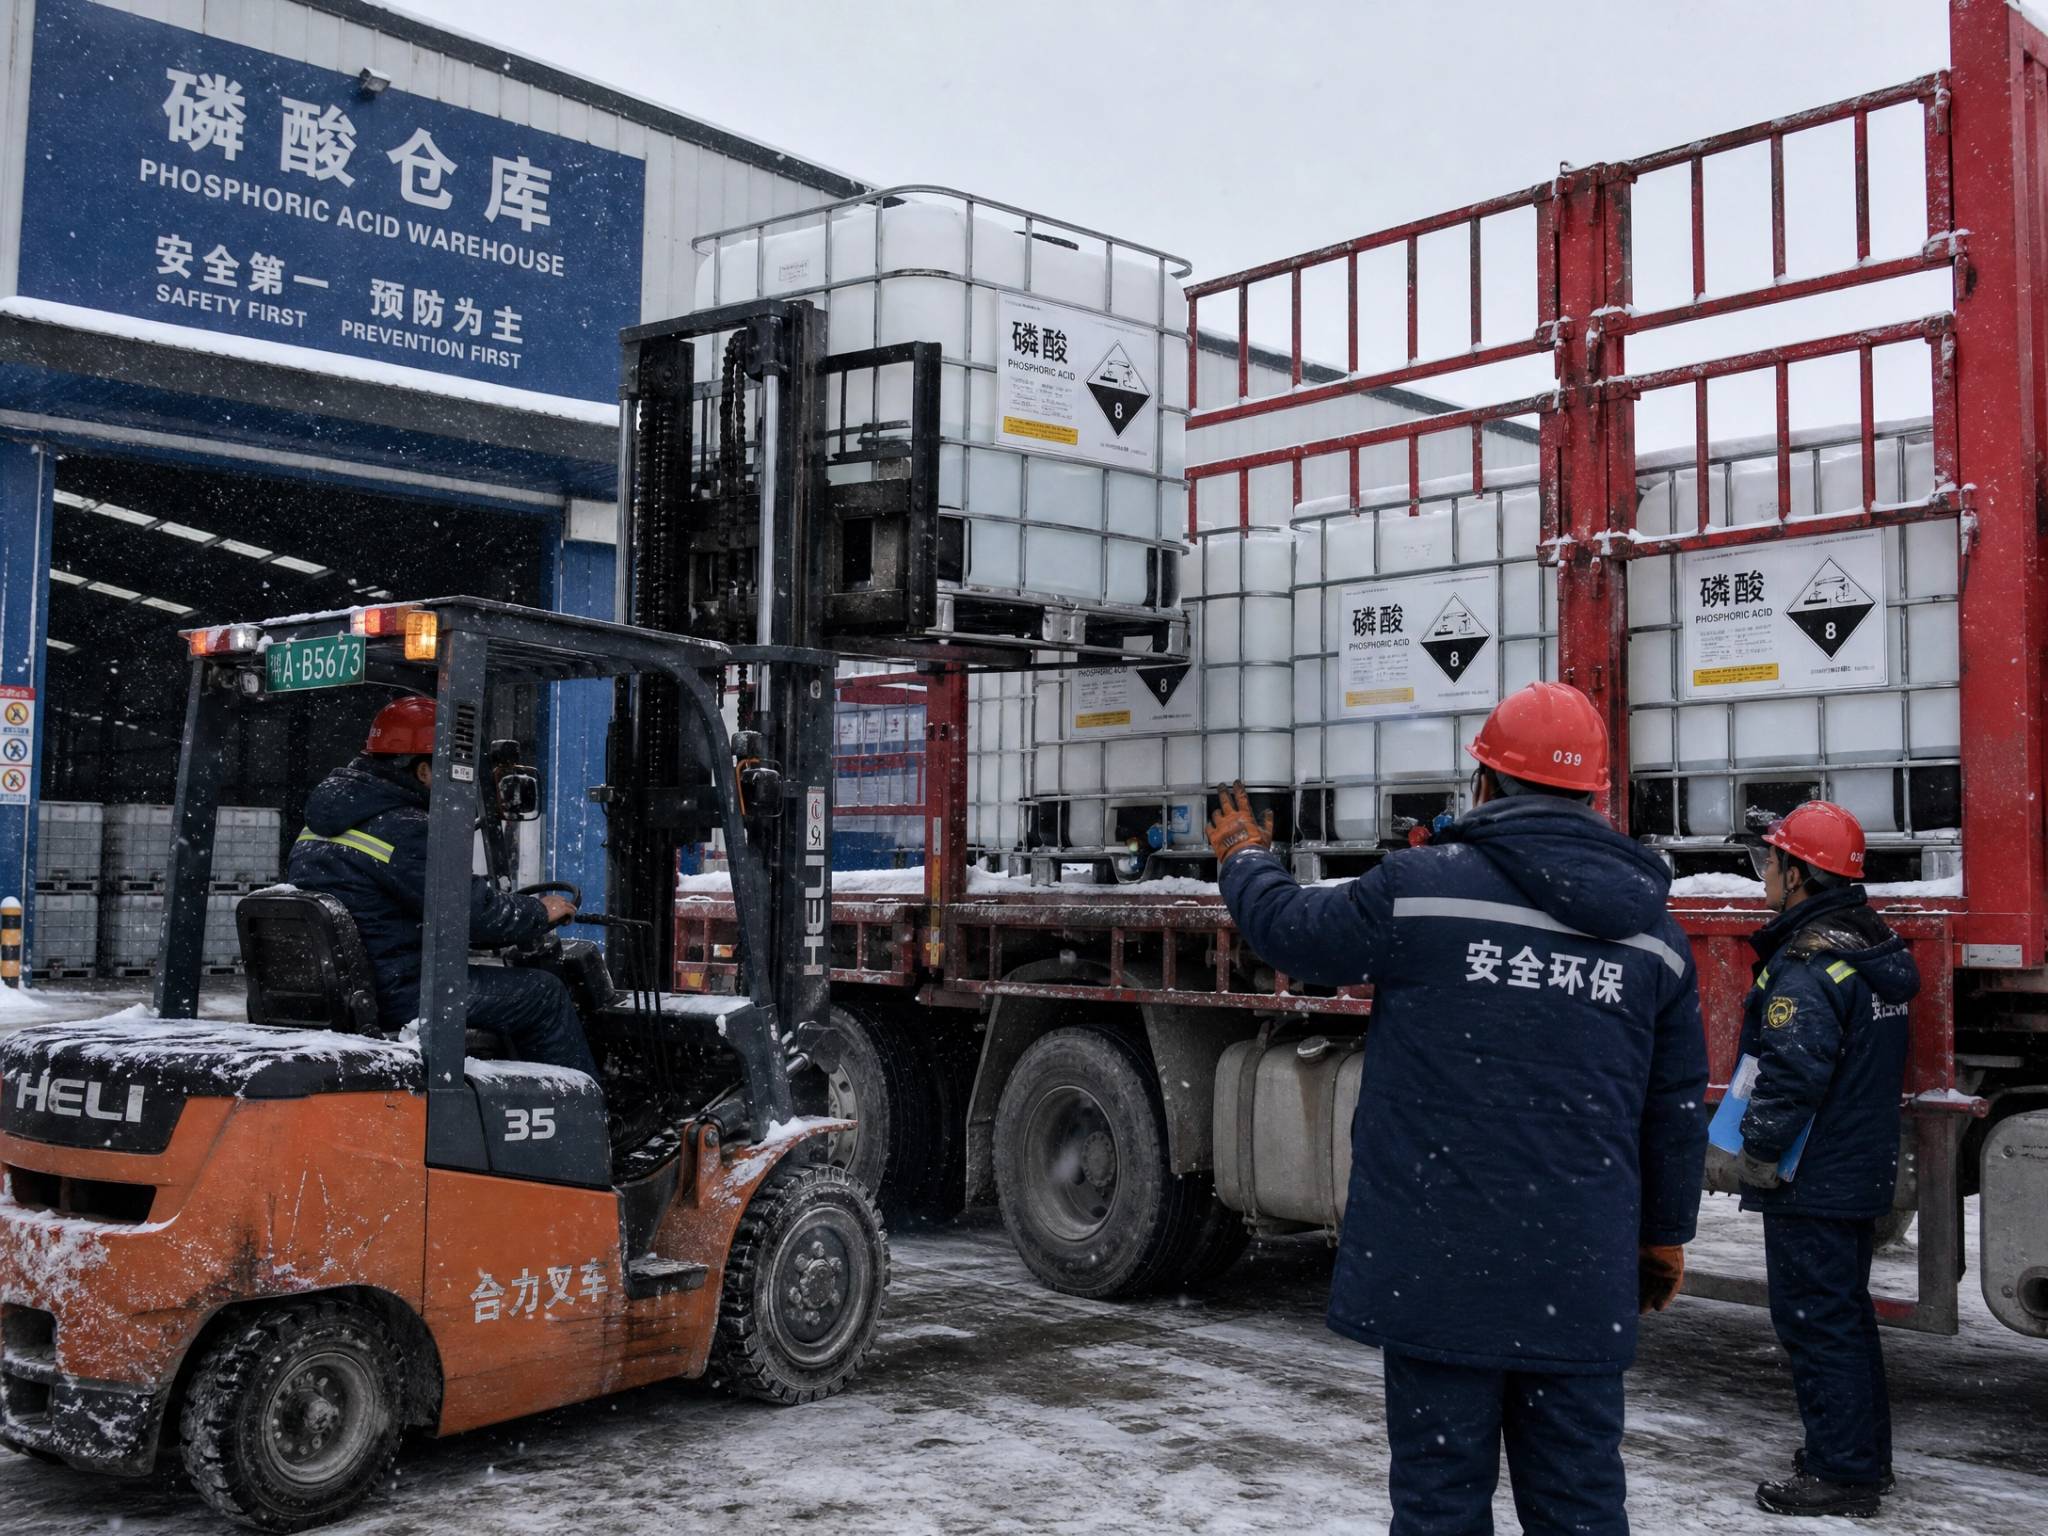
Elegir ácido fosfórico al 75 % puede simplificar la logística en climas fríos y evitar problemas de cristalización.
Preguntas frecuentes (FAQ)
¿Cuál es la principal ventaja del ácido fosfórico al 85 %?
Su principal ventaja es su mayor concentración de H₃PO₄ activo, lo que significa que se obtiene una mayor cantidad de ácido puro por unidad de volumen. Esto puede ser beneficioso para aplicaciones que requieren un contenido mínimo de agua o en las que se desea una reacción más potente.
¿Por qué suele preferirse el ácido fosfórico al 75 % en climas fríos?
El ácido fosfórico al 75 % tiene un punto de congelación significativamente más bajo (alrededor de -17,5 °C o 0,5 °F) que el ácido fosfórico al 85 % (alrededor de 21 °C o 70 °F). Esto hace que sea mucho menos propenso a cristalizarse y congelarse en condiciones de frío, lo que simplifica el almacenamiento y el transporte.
¿La concentración afecta la pureza del ácido fosfórico?
No, la concentración (85 % frente a 75 %) se refiere a la cantidad de H₃PO₄ presente en agua. La pureza, como grado alimentario o grado técnico, es una especificación independiente que indica el nivel de impurezas, como los metales pesados. Tanto las concentraciones del 75 % como del 85 % pueden producirse con diferentes grados de pureza.
¿Se puede diluir el ácido fosfórico al 85 % hasta obtener una concentración del 75 %?
Sí, el ácido fosfórico al 85 % puede diluirse con agua desionizada para alcanzar una concentración del 75 %. Sin embargo, esto requiere cálculos y mezclas cuidadosos para garantizar la precisión y la seguridad, y añade un paso adicional al proceso.
¿Qué consideraciones de seguridad deben tenerse en cuenta al manipular ambas concentraciones?
Tanto el ácido fosfórico al 85 % como al 75 % son líquidos corrosivos y requieren una manipulación cuidadosa. Esto incluye utilizar equipos de protección personal (EPP) adecuados, como guantes, protección ocular y ropa protectora, garantizar una buena ventilación y disponer de procedimientos de contención de derrames. Los riesgos son similares, aunque el 85 % puede ser ligeramente más agresivo debido a su mayor concentración.
Conclusión: elegir la opción adecuada para su producción
La decisión entre ácido fosfórico al 85 % y al 75 % no tiene una respuesta única para todos los casos. Depende de una evaluación cuidadosa de la aplicación específica, el entorno operativo, las capacidades logísticas y los costos generales. Aunque el 85 % ofrece una mayor concentración de ingrediente activo, sus dificultades de manipulación, especialmente relacionadas con su punto de congelación, pueden hacer que el 75 % resulte más práctico y económico para muchos usuarios industriales.
Al comprender las propiedades y ventajas específicas de cada concentración, podrá tomar una decisión informada que optimice sus procesos de producción, minimice los riesgos operativos y garantice un suministro constante y fiable. Consulte siempre con su proveedor y revise las especificaciones técnicas para confirmar cuál se adapta mejor a sus necesidades particulares.
Compradores industriales: próximos pasos para abastecerse de ácido fosfórico a granel
Lo que hace que nuestro ácido fosfórico sea mejor:
✅ Cumple con las normas de la UE, ONU e ISO – Sin problemas legales
✅ Concentración garantizada del 85 % – Estabilidad para su planta de procesamiento
✅ Impurezas extremadamente bajas – Bajos niveles de metales pesados
✅ Certificado de análisis (COA) específico para cada lote – Transparencia total en cada envío.
Descargue nuestras especificaciones aprobadas por la UE.[ Grado alimentario o Grado industrial]